Cum să alegi manșonul potrivit pentru furtun hidraulic în 2026?
Alegerea corectă manșon pentru furtun hidraulic se rezumă la patru factori: tipul furtunului, presiunea de funcționare, compatibilitatea fluidelor și dacă ansamblul dvs. necesită deformare. O virolă nepotrivită este cauza principală a defecțiunii ansamblului furtunului hidraulic - furtunuri neuzate, nu fitinguri defecte - și reprezintă aproximativ 23% din timpul neplanificat al sistemului hidraulic în medii industriale. Selectarea corectă de la început elimină scurgerile, previne exploziile și prelungește durata de viață a ansamblului cu 30-50% în comparație cu componentele generice sau specificate incorect.
Furtunuri hidraulice (numit și Manșoane pentru furtunuri hidraulice ) sunt gulerele metalice strânse în jurul capacului exterior al unui furtun hidraulic pentru a bloca tija fitingului în interiorul corpului furtunului. Nu sunt interschimbabile între mărcile de furtunuri, dimensiunile furtunurilor sau seria de fitinguri. Acest ghid parcurge fiecare variabilă de selecție - material, stşiard, dimensiune, specificație de sertizare și aplicație - pentru a ajuta inginerii, echipele de achiziții și profesioniștii în întreținere să ia decizii informate în 2026.
Ce este un furtun hidraulic și cum funcționează?
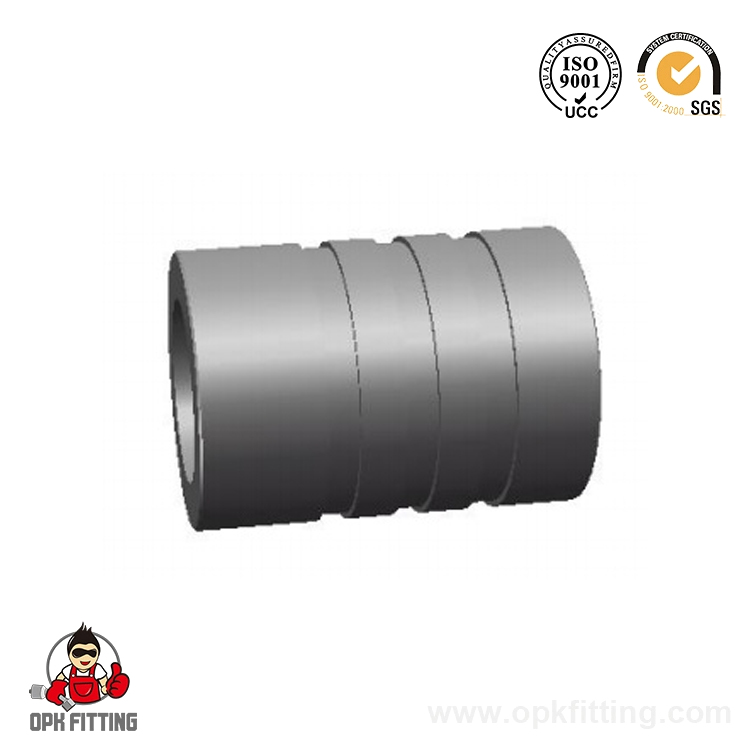
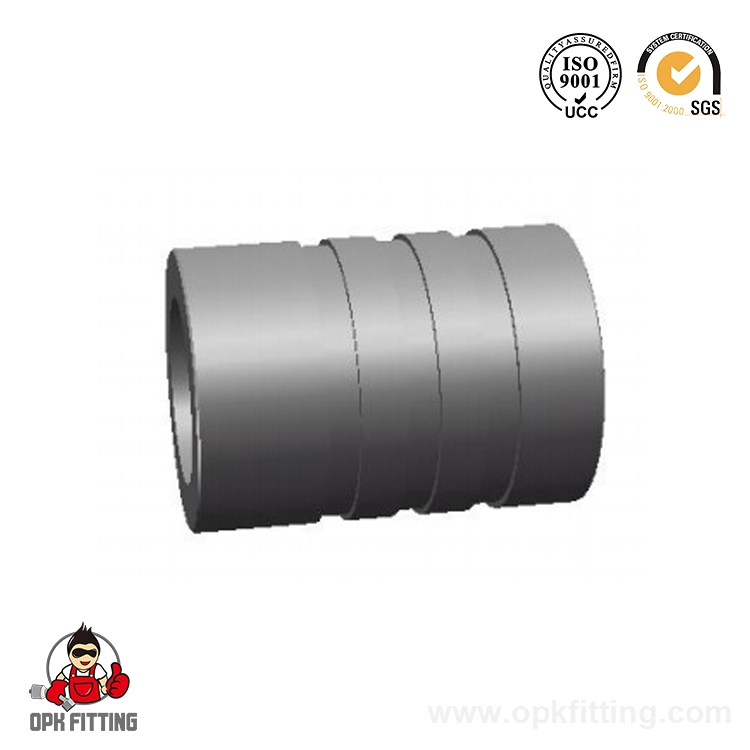
A manșon pentru furtun hidraulic este un manșon cilindric prelucrat cu precizie, plasat peste capătul furtunului înainte de sertizare. În timpul procesului de sertizare, o matriță într-o mașină de sertizare hidraulică comprimă virola radial spre interior, comprimând simultan capacul exterior al furtunului, împletitura de armare sau straturile spiralate și tubul interior din jurul tijei ghimpate sau zimțate a fitingului. Interferența mecanică rezultată creează o etanșare fără scurgeri, de înaltă presiune, fără adezivi, cleme sau sudură.
Principiul de lucru depinde de deformarea plastică controlată. Pe măsură ce peretele virolei se prăbușește sub presiunea de sertizare - de obicei 40-120 de tone de forță în funcție de dimensiunea furtunului - aceasta transferă sarcina de compresie uniform pe circumferința furtunului. Această compresie uniformă este ceea ce distinge un ansamblu sertizat de calitate din fabrică de o conexiune cu clemă fabricată în câmp. Valorile presiunii de spargere ale ansamblurilor sertizate corespunzător ating în mod constant de 4 ori presiunea maximă de lucru (conform SAE J517), în timp ce alternativele tip clemă rareori depășesc 2–2,5 ori factorii de siguranță.
Figura 1: Comparația factorului de siguranță de la explozie la presiunea de lucru între metodele de terminare a furtunului. Furtunurile hidraulice sertizate corespunzător ating cea mai mare marjă de siguranță la 4:1, îndeplinind cerințele SAE J517. Acest avantaj este cel mai pronunțat în aplicațiile cu ciclu înalt și de înaltă presiune, unde alternativele reutilizabile sau de tip clemă introduc un risc inacceptabil de defecțiune.
Geometria virolei - diametrul interior, grosimea peretelui și lungimea - este proiectată ca un set potrivit cu o serie de fiting și construcție specifică a furtunului. Amestecarea componentelor din diferite seturi potrivite, chiar și atunci când par similare din punct de vedere dimensional, introduce o geometrie de sertizare necontrolată care compromite atât rezistența la tragere, cât și reținerea presiunii. Acesta este motivul pentru care fiecare credibil Producator de virole hidraulice furnizează tabele cu specificații de sertizare, mai degrabă decât diagrame de dimensiuni generice.
Tipuri de manșoane pentru furtunuri hidraulice: Skive vs. Non-Skive
Clasificarea cea mai fundamentală în manșon pentru furtun hidraulic Selecția este dacă ansamblul necesită scuving - îndepărtarea capacului exterior al furtunului înainte de introducerea fitingului. Această distincție guvernează timpul de asamblare, cerințele de scule și construcțiile permise de furtun pentru fiecare tip de virolă.
Skive Ferrules
Ferulele Skive necesită ca capacul exterior al furtunului să fie îndepărtat înapoi cu o lungime definită - de obicei 10–25 mm, în funcție de diametrul furtunului - expunând împletitura de sârmă sau armătura spirală înainte de introducerea fitingului. Apoi, virola se sertează direct pe armătura expusă, oferind contact mecanic maxim. Această abordare este standard pentru Ansamblu furtun hidraulic în aplicații de înaltă presiune (peste 400 bar) și este obligatoriu pentru unele construcții de furtun multi-spiral SAE 100R12 și R13. Compartimentul este timpul de asamblare: descuierea adaugă 2-4 minute pentru fiecare capăt de asamblare și necesită o unealtă dedicată de scufundare calibrată pentru grosimea specifică a peretelui furtunului.
Ferule non-Skive
Ferule non Skive sunt concepute pentru a sertizat peste capacul exterior intact al furtunului, eliminând în întregime pasul de schiving. Tija de montare prezintă dintări sau ghimpe agresive care pătrund prin capac și în armătură în timpul sertării. Ferulele non-skive reprezintă majoritatea lucrărilor de asamblare pe teren, deoarece reduc timpul de asamblare cu 30-40% și necesită mai puțină calificare a operatorului. Sunt pe deplin validate pentru presiuni de până la 420 bar pe construcții de furtunuri adecvate și sunt alegerea preferată pentru tipurile de furtun SAE 100R1, R2, R16 și R17.
Atribut
Skive Ferrule
Ferulă non-Skive
Timp de pregătire a asamblarii
2-4 minute pe capăt
Fără pregătire suplimentară
Capacitate maximă de presiune
Până la 700 bar
Până la 420 bar
Este necesară abilitățile de operator
Mai sus
Mai jos
Tipuri tipice de furtunuri
R9, R12, R13, R15
R1, R2, R16, R17
Adecvarea asamblarii pe teren
Moderat
Excelent
Tabelul 1: Diferențele cheie între tipurile de manșoane pentru furtun hidraulic skive și non-skive.
Materiale hidraulice: oțel carbon, oțel inoxidabil și nu numai
Alegerea materialelor pentru Ferule hidraulice de sertizare este determinată de trei factori: corozivitatea mediului de operare, compatibilitatea fluidului de proces și intervalul de temperatură. Folosirea unui material greșit într-un mediu marin sau chimic coroziv poate reduce durata de viață a virolei de la ani la săptămâni.
Oțel carbon (zincat sau nichelat): Alegerea standard pentru aplicații hidraulice industriale și mobile. Placarea cu zinc oferă rezistență la pulverizarea cu sare până la aproximativ 200 de ore (conform ASTM B117); placarea cu nichel extinde aceasta până la 500 de ore. Potrivit pentru temperaturi de funcționare de la -40°C până la 120°C cu fluide pe bază de petrol.
Ferule hidraulice din oțel inoxidabil (304 / 316L): Necesar pentru medii marine, procesare a alimentelor și a băuturilor, manipulare chimică și aplicații offshore. Ferule hidraulice din oțel inoxidabil în calitate 316L, rezistă la concentrații de clorură de până la 200 ppm fără coroziune și sunt evaluate pentru funcționare continuă la temperaturi de până la 200°C. Suprafața de cost față de oțelul carbon este de obicei de 2,5–4×, dar intervalul de service extins în medii corozive compensează mai mult decât.
alama: Folosit în sisteme pneumatice și de apă de joasă presiune (de obicei sub 50 bar). Ferulele din alamă nu sunt recomandate pentru aplicații hidraulice de înaltă presiune datorită rezistenței la tracțiune mai scăzute (aproximativ 380 MPa față de 600 MPa pentru oțel carbon).
Oțel inoxidabil duplex (2205): Specific pentru medii submarine și cu conținut ridicat de clorură în care standardul 316L este insuficient. Oferă de două ori puterea de curgere a 316L cu rezistență la coroziune echivalentă, permițând secțiuni mai subțiri ale peretelui fără a sacrifica presiunea nominală.
Figura 2: Radar de performanță care compară manșele hidraulice din oțel carbon și din oțel inoxidabil 316L pe cinci criterii. Oțelul inoxidabil domină în ceea ce privește rezistența la coroziune, intervalul de temperatură și compatibilitatea chimică, în timp ce oțelul carbon oferă o eficiență mai bună a costurilor și o rezistență la tracțiune comparabilă. Alegerea dintre ele ar trebui să fie determinată de mediul de service, nu doar de costul materialului inițial.
Standarde SAE și DIN: înțelegerea cadrului de specificații
Specificațiile furtunurilor hidraulice și ale virolelor sunt guvernate de două organisme internaționale de standardizare dominante: SAE International (Society of Automotive Engineers) și DIN (Deutsches Institut für Normung). Aceste standarde definesc nu doar dimensiunile virolei, ci și sistemul complet de asamblare - construcția furtunului, presiunea nominală, diametrul de sertizare și cerințele privind forța de tragere. Specificarea unei virole în afara standardului său validat este o decizie de inginerie care anulează certificarea de performanță a ansamblului.
Standarde cheie relevante pentru Fitinguri pentru furtunuri hidraulice și selecția virolei includ:
SAE J516: Acoperă fitingurile pentru furtunuri hidraulice, inclusiv toleranțele dimensionale și cerințele de presiune de rezistență pentru ansambluri tip sertizare de până la 420 bar.
SAE J517: Specifică tipurile de furtunuri hidraulice (100R1 până la 100R19), construcția acestora și factorul de siguranță 4:1 de la spargere până la presiunea de lucru care guvernează specificațiile de sertizare a virolei.
SAE J1273: Cele mai bune practici pentru ansamblul furtunurilor hidraulice, care acoperă instalarea virolei, validarea sertării și criteriile de inspecție.
DIN EN 853 / 857 / 856: Echivalente europene care acoperă construcții de furtunuri armate cu sârmă și spirală, cu seria dimensională a virolei corespunzătoare.
ISO 8434: Standard internațional pentru fitinguri metalice pentru tuburi, referit direct când Ansambluri de furtunuri hidraulice conectați la componentele de la capătul tubului.
Când se aprovizionează de la a Producator de virole hidraulice , solicitați întotdeauna documentație care să confirme cu ce serie standard este validată virola, nu doar pentru ce standard a fost fabricată. O virolă fabricată conform toleranțelor SAE poate eșua în continuare validarea ansamblului dacă nu a fost testată ca parte a unui sistem sert cu furtunul și fitingul corespunzător.
Selectarea corectă Dimensiuni hidraulice necesită cunoașterea a trei măsurători: dimensiunea liniuței furtunului (diametrul interior în trepte de 1/16"), seria furtunului (care determină diametrul exterior și grosimea peretelui) și seria de fitinguri pe care o utilizați. Aceste trei variabile definesc împreună diametrul interior (ID), diametrul exterior (OD) și lungimea mașinii - niciuna dintre acestea nu poate fi estimată dintr-o singură măsură.
Referință comună pentru dimensiunea ferulei (SAE 100R2 AT - Non-Skive)
Dimensiunea bordului furtunului
ID furtun (mm)
ID ferulă (mm)
Diametrul exterior al virolei (mm)
Lungimea virolei (mm)
WP maxim (bar)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tabelul 2: Dimensiuni reprezentative ale virolei pentru furtun SAE 100R2 AT (ansamblu fără skive). Dimensiunile reale variază în funcție de specificațiile de sertizare ale producătorului - verificați întotdeauna cu tabelul de sertizare publicat pentru combinația dvs. de furtun și fiting.
Figura 3: Progresia diametrului exterior al virolei pe dimensiunile liniuțelor SAE 100R2 AT. Creșterea neliniară a OD reflectă creșterea combinată a grosimii peretelui furtunului și a volumului armăturii pe măsură ce diametrul interior crește. Aceasta înseamnă că dimensionarea unei virole numai în funcție de ID-ul furtunului este insuficientă - seria de furtunuri și diametrul exterior trebuie să fie confirmate pentru a selecta diametrul exterior al virolei corect pentru matrița de sertizare.
Procesul de sertizare a furtunului hidraulic: pas cu pas
The Sertizarea furtunului hidraulic procesul transformă componentele individuale - furtun, fiting și manșon - într-un ansamblu de presiune validat. Fiecare pas are o toleranță definită; erori în orice compus de etapă și poate duce la ansambluri care trec inspecția vizuală, dar eșuează sub ciclul de presiune. Următoarea secvență se aplică ansamblurilor de virole non-skive, care reprezintă majoritatea volumului de producție în atelier și câmp.
Furtun tăiat la lungime: Utilizați un ferăstrău cu furtun sau un tăietor rotativ dedicat - niciodată o polizor unghiular sau un ferăstrău, care generează resturi care contaminează ansamblul. Fața tăiată trebuie să fie pătrată la 1° pentru a asigura o poziționare consistentă a virolei.
Plasarea virolei: Glisați manșonul peste capătul furtunului până la adâncimea corectă de introducere marcată pe tija racordului. Flanșa virolei trebuie să fie la același nivel cu sau la 1 mm de capătul tăiat al furtunului.
Introducere fiting: Introduceți tija de racord în orificiul furtunului până la marcajul de inserare. Rezistența ar trebui să fie consecventă — forța excesivă indică dimensiunea de montaj greșită; nicio rezistență indică un furtun sau un fiting subdimensionat.
Selectarea matriței și configurarea sertizei: Selectați setul de matrițe care se potrivește cu diametrul exterior al virolei pentru combinația specifică de furtun și fiting. Setați diametrul de sertizare conform tabelului de specificații de sertizare al producătorului - nu prin estimare vizuală.
Sertizare: Poziționați ansamblul concentric în setul de matrițe și activați sertizorul. Diametrul de sertizare țintă trebuie atins cu ±0,1 mm față de valoarea specificată. Măsurați cu un indicator dedicat diametrului de sertizare imediat după sertizare.
Inspecție și marcare: Inspectați virola sertizată pentru uniformitate, confirmați că diametrul de sertizare este în limitele specificațiilor, verificați crăparea virolei sau alinierea greșită a ferulei și marcați ansamblul cu data, operatorul și diametrul de sertizare pentru trasabilitate.
Figura 4: Relația dintre abaterea diametrului de sertizare și rezistența la tragere pentru un ansamblu de furtun reprezentativ -08. Rezistența maximă la tragere este atinsă la diametrul de sertizare țintă specificat; abaterile în ambele direcții – sub-crimpare sau supra-crimpare – reduc în mod semnificativ rezistența de retenție. O sertizare sub -3% reduce rezistența la tragere cu aproximativ 80% de la vârf, ceea ce explică de ce măsurarea diametrului de sertizare nu este negociabilă în fiecare ansamblu de producție.
Probleme frecvente la ansamblul furtunurilor hidraulice și cum să le evitați
Analiza defecțiunilor pe teren a ansamblurilor de furtunuri hidraulice identifică în mod constant o scurtă listă de cauze fundamentale. Înțelegerea acestor moduri de defecțiune permite echipelor de achiziții și întreținere să implementeze controale preventive, mai degrabă decât înlocuiri reactive.
Figura 5: Distribuția cauzelor fundamentale în defecțiunile de câmp ale ansamblului furtunului hidraulic pe baza datelor de întreținere agregate. Cauza principală - manșon sau combinație de fiting greșită - este complet prevenită printr-o potrivire corespunzătoare a componentelor în etapa de specificație. Împreună, primele două cauze (nepotrivirea virolei și diametrul de sertizare incorect) reprezintă exact jumătate din toate defecțiunile de asamblare, întărind importanța specificațiilor de sertizare validate față de practicile de asamblare ad-hoc.
Măsuri preventive prin modul de eșec
Nepotrivire ferulă/fitting: Implementați un sistem de comandă bazat pe numere de piesă care leagă dimensiunea bordului furtunului, seria de fitinguri și numărul piesei ferulei într-o singură listă de materiale. Nu permiteți niciodată înlocuirea în câmp a virolei după aspect sau OD aproximativ.
Diametru de sertizare incorect: Calibrați manometrele de sertizare la începutul fiecărei ture, înregistrați diametrele de sertizare pentru fiecare ansamblu și setați o fereastră de acceptare de tip go/no-go de ±0,1 mm în jurul țintei specificate.
abraziunea furtunului: Specificați capace exterioare rezistente la abraziune (evaluat MSHA sau ISO 6945) în mediile de rutare cu contact metalic și instalați manșoane de protecție la punctele de contact.
Incompatibilitate fluidă: Potriviți materialul tubului interior cu fluidul de proces - nitril (NBR) pentru petrol, EPDM pentru apă/glicol, FKM/Viton pentru esteri sintetici și esteri de fosfat - și verificați compatibilitatea la temperatura maximă de funcționare.
Aplicații industriale pentru manșoane și manșoane pentru furtunuri hidraulice
Manșoane pentru furtunuri hidraulice iar mânerele servesc ca coloană vertebrală structurală a sistemelor de alimentare cu fluide într-o gamă largă de industrii. Fiecare sector impune cerințe distincte privind evaluarea presiunii, materialul, curățenia și documentația - iar specificația virolei trebuie să corespundă acestor cerințe la fel de precis ca și selecția furtunului și a fitingurilor.
Utilaje pentru constructii si minerit: Aplicații cu ciclu înalt, presiune înaltă (250–420 bar) în medii abrazive. Furtun SAE R2 și R15 cu manșoane din oțel carbon, care necesită adesea rating MSHA de rezistență la foc. Volumul de asamblare poate ajunge la sute de unități pe mașină pe an datorită ciclurilor de înlocuire a uzurii.
Petrol și gaze offshore: Cererea aplicațiilor submarine și de sus Ferule hidraulice din oțel inoxidabil (316L sau duplex) cu trasabilitate completă a materialului și certificare de inspecție terță parte. Presiunile de lucru pot ajunge la 700 bari pe liniile de control, necesitând furtun multi-spiral cu ansambluri de virole de tip skive.
Mașini agricole: Gamă largă de aplicații de la linii de retur de joasă presiune (15–50 bar) până la circuite de instrumente de înaltă presiune (280 bar). Ferulele non-skive pe furtunurile SAE R1 și R2 sunt standard; Husele exterioare rezistente la UV sunt din ce în ce mai specificate datorită ciclurilor extinse de expunere în aer liber.
Prelucrare farmaceutică și alimentară: Nivel sanitar Fitinguri pentru furtunuri hidraulice cu manșoane din inox 316L, adesea cu compuși pentru tuburi interioare conforme FDA și geometrie de etanșare fără fisuri. Documentația de trasabilitate și certificatele de materiale (3.1 conform EN 10204) sunt de obicei cerințe contractuale.
Aerospațial și apărare: Se aplică standardele MIL-spec sau seria AS, cu teste stricte de calificare a sertării, inclusiv explozie, cicluri de impuls și flexibilitate la temperatură joasă. Ferulele de titan și nichel din aliaje înalte sunt utilizate în sistemele hidraulice aeronavelor în care greutatea este o constrângere de proiectare.
Producția de metalurgie și oțel: Medii cu temperatură ridicată (până la 150°C ambiantă) cu fluid rezistent la foc (ester fosfat sau apă-glicol). Furtun de tub interior FKM cu manșoane din oțel carbon nichelat sau inoxidabil, evaluat pentru funcționare continuă la temperatură înaltă.
Întrebări frecvente despre furtunurile hidraulice
Î1: Pot refolosi un manșon hidraulic pentru furtun după ce îl scot?
Nu. Odată ce o virolă a fost sertizată, deformația plastică este permanentă și geometria interioară este modificată. Încercarea de a re-sertiza o virolă folosită nu va reproduce profilul original de sertizare, rezultând un ansamblu cu rezistență imprevizibilă la tragere și reținere a presiunii. Ferulele sunt componente de unică folosință; folosiți întotdeauna o nouă manșon pentru fiecare ansamblu, inclusiv relucrarea unui capăt de furtun sertizat anterior.
Î2: Manșoanele pentru furtunuri hidraulice și manșoanele pentru furtunuri hidraulice sunt același lucru?
Da, termenii manșon pentru furtun hidraulic and manșon pentru furtun hidraulic se referă la aceeași componentă în majoritatea contextelor. „Ferrule” este termenul predominant în mediile nord-americane și standard SAE, în timp ce „manșon” este folosit mai frecvent în piețele europene (standard DIN) și unele asiatice. Ambele descriu gulerul metalic cilindric sertat peste capătul furtunului pentru a reține fitingul. Unii furnizori disting „manșon” ca referindu-se în mod specific la mantaua de protecție exterioară de pe corpul furtunului, așa că merită să confirmați terminologia atunci când plasați comenzi la nivel internațional.
Î3: Cum știu dacă manșonul meu de sertizare este sub-cripat sau supra-cripat?
Singura metodă fiabilă este să măsurați diametrul de sertizare finit cu un calibre de sertizare calibrat sau un micrometru de exterior și să îl comparați cu tabelul de specificații de sertizare al producătorului. Din punct de vedere vizual, un ansamblu cu sertizare insuficientă poate arăta că virola este ușor slăbită pe furtun după sertizare. O virolă supra-crimpată poate prezenta fisuri de suprafață pe peretele virolei sau o deformare vizibilă a corpului fitingului. Nici verificarea vizuală nu înlocuiește măsurarea dimensională - acceptați sau respingeți ansamblurile în funcție de diametrul de sertizare măsurat, nu numai de aspect.
Î4: Care este diferența dintre o virolă skive și non-skive - și pe care ar trebui să aleg?
Ferulele Skive necesită dezlipirea capacului exterior al furtunului înainte de asamblare, oferind contact direct între virolă și armătura sârmei. Ele sunt preferate pentru presiuni peste 420 bari și pentru construcții de furtunuri multi-spirale (R9, R12, R13). Ferule non Skive sertează peste capacul intact al furtunului și sunt potrivite pentru presiuni de până la aproximativ 420 bar pe furtunul cu împletitură cu sârmă simplă și dublă (R1, R2, R16, R17). Pentru cele mai multe aplicații în atelier și pe teren sub 420 de bari, opțiunea non-skive este alegerea practică datorită asamblarii mai rapide și cerințelor mai mici de instruire a operatorului. Pentru aplicații de înaltă presiune sau critice, confirmați tipul corect cu tabelul de specificații al producătorului de furtun și fiting.
Î5: Ferulele hidraulice din oțel inoxidabil necesită setări de sertizare diferite decât oțelul carbon?
Ferule hidraulice din oțel inoxidabil de obicei necesită o forță de sertizare mai mare decât ferulele din oțel carbon de aceeași dimensiune, deoarece oțelul inoxidabil are o limită de curgere mai mare și se întărește mai rapid în timpul deformării. Diametrul de sertizare țintă rămâne același - este determinat de construcția furtunului, nu de materialul virolei - dar mașina de sertizare trebuie să fie capabilă să genereze suficientă forță pe toată cursa. Verificați întotdeauna că capacitatea nominală a echipamentului dvs. de sertizare acoperă aplicațiile cu virole inoxidabile la dimensiunile furtunurilor pe care intenționați să le asamblați și confirmați din nou diametrele de sertizare după schimbarea materialelor, deoarece calibrarea mașinii poate varia în cazul ciclurilor de sarcină mai mari.
Î6: Pot folosi manșele de la un producător cu furtun și fitinguri de la altul?
Acest lucru este posibil din punct de vedere tehnic în unele cazuri, dar prezintă un risc semnificativ. Toleranțele ID ferulei, grosimea peretelui și lungimea sunt optimizate ca parte a unui sistem potrivit cu un diametru exterior specific al furtunului și geometria tijei de racordare. Amestecarea componentelor de la diferiți producători fără specificații validate de sertizare introduce incertitudine în ceea ce privește obiectivele diametrului de sertizare și performanța de extragere. Dacă utilizarea între producători este inevitabil, ansamblul trebuie testat conform standardului SAE sau ISO aplicabil - test de explozie, test de impuls și tragere - înainte de a fi pus în funcțiune. Bazându-vă numai pe asemănarea dimensională nu este o bază de inginerie acceptabilă pentru aprobare.