Acasă / Știri / Știri din industrie / Fitinguri pentru sistemul hidraulic: potrivirea corectă a fileturilor, furtunurilor și mânerelor
ŞTIRI
Fitinguri pentru sistemul hidraulic: potrivirea corectă a fileturilor, furtunurilor și mânerelor
Un echipaj de întreținere schimbă un furtun de 1/2 inch pe o presă de 3.000 psi, strânge noul adaptor la aceeași cifră care a funcționat data trecută și găsește ulei plângând în port înainte de sfârșitul schimbului. Rareori furtunul este de vină. Filetul portului, fața de etanșare și manșonul de sertizare au fost alese ca trei decizii separate în loc de un sistem de asamblare.
Iată mai întâi concluzia: fitingurile sistemului hidraulic etanșează numai atunci când filetul și etanșarea portului, standardul și alezajul furtunului și manta proiectată pentru acea construcție specifică a furtunului sunt potrivite între ele. O singură nepotrivire, cum ar fi un scaun de 60 de grade apăsat pe un con de 74 de grade, un manșon împrumutat dintr-o serie de furtunuri greșită sau o cifră de cuplu copiată între dimensiuni, produce o scurgere pe care nicio cantitate de re-strângere nu o va vindeca.
Ceea ce urmează este cum diferă principalele familii de fitinguri, de unde provin erorile de teren și ce să scrieți pe o comandă de achiziție, astfel încât piesele să ajungă ca un ansamblu de lucru.
Acolo unde problemele de montare apar de fapt
Literatura de întreținere a energiei fluide continuă să revină în același tipar: contaminarea și defectele legate de îmbinări reprezintă cea mai mare parte a timpului de oprire hidraulică, în timp ce corpul furtunului în sine este rareori prima componentă care se defectează. Asta are o consecință directă de cumpărare. Un furtun evaluat pentru 4.000 psi își merită evaluarea doar dacă inserția, virola, sertizarea și portul sunt construite la același nivel.
Patru greșeli apar din nou și din nou la magazin:
Unghiuri de con care arată identice, dar nu sunt. Un con de 74 de grade (unghiul inclus al flare-ului SAE J514 de 37 de grade) și scaunul de 60 de grade utilizate în sistemele BSP și JIS sunt ambele scaune prelucrate, dar nu se pot etanșa unul față de celălalt.
Fire care aproape se potrivesc. Filetele UNF, Whitworth și metrice pot începe cu mâna și apoi biliază, distrugând atât fitingul, cât și portul.
O virolă aleasă după dimensiune, nu după construcția furtunului. Diametrul sertării și lungimea manșonului urmează construcția furtunului, nu doar alezajul nominal.
Cuplul copiat între dimensiuni. O figurină care sigilează o piuliță de dimensiunea 08 va deforma scaunul pe o dimensiune de 12 sau îl va lăsa liber.
Familiile potrivite pe care le veți întâlni pe o mașină adevărată
Majoritatea fitingurilor pentru sisteme hidraulice vândute în întreaga lume aparțin unui număr mic de familii. Tabelul de mai jos este un ghid de identificare; prima coloană este ceea ce veți vedea tipărit în cataloage și pe desenele de asamblare.
Geometria scaunului, forma filetului și referința standard trebuie toate să fie de acord. Potrivirea oricăreia dintre ele singură nu este suficientă pentru a garanta o îmbinare etanșă.
Familia de fitinguri (etanșare filet)
Referință standard
Utilizare tipică
Ce să urmărești
NPT tată, filet conic cu etanșant
ANSI/ASME B1.20.1
Porturi low-cost, linii statice
Este necesar un etanșant; alegere slabă sub vibrații
JIC la 37 de grade ("con de 74 de grade")
SAE J514
Echipamente mobile și industriale
Etanșare metal pe metal; un scaun zgâriat curge
ORFS față plată cu inel O
SAE J1453
Presiune ridicată, vibrații ridicate
Inelul O este un element de uzură, nu o etanșare permanentă
BSP con de 60 de grade
ISO 8434-6 / BS 5200
Mașini europene și asiatice
Filet paralel cu scaun la 60 de grade
BSPP cu etanșare cu inel O
ISO 1179
Capetele știftului necesită etanșare etanșă
Etanșare din elastomer; nu trebuie folosit etanșant
Con metric de 24 de grade
DIN 2353 / ISO 8434-1
Sisteme europene de tuburi și furtunuri
Seriile L (uşoare) şi S (grele) nu se schimbă
Con JIS de 60 de grade
JIS B8363
Echipamente de marca japoneza
Filet G combinat cu un scaun la 60 de grade
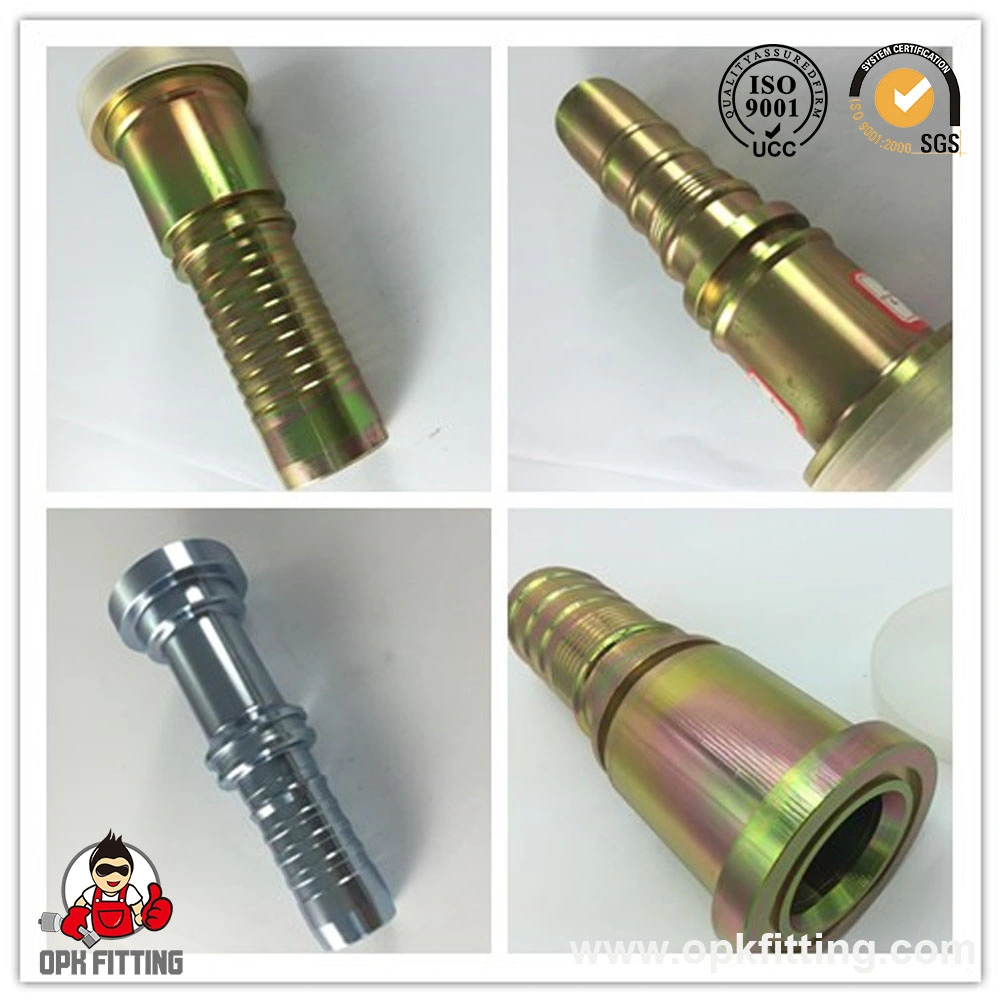
Flanșă SAE, 3000 sau 6000 psi
ISO 6162-1 / ISO 6162-2
Alezaj mare, debit și presiune mare
Tampoanele Cod 61 și Cod 62 nu sunt aceleași
Furtunul, manșonul și inserția sunt un singur ansamblu, nu trei părți
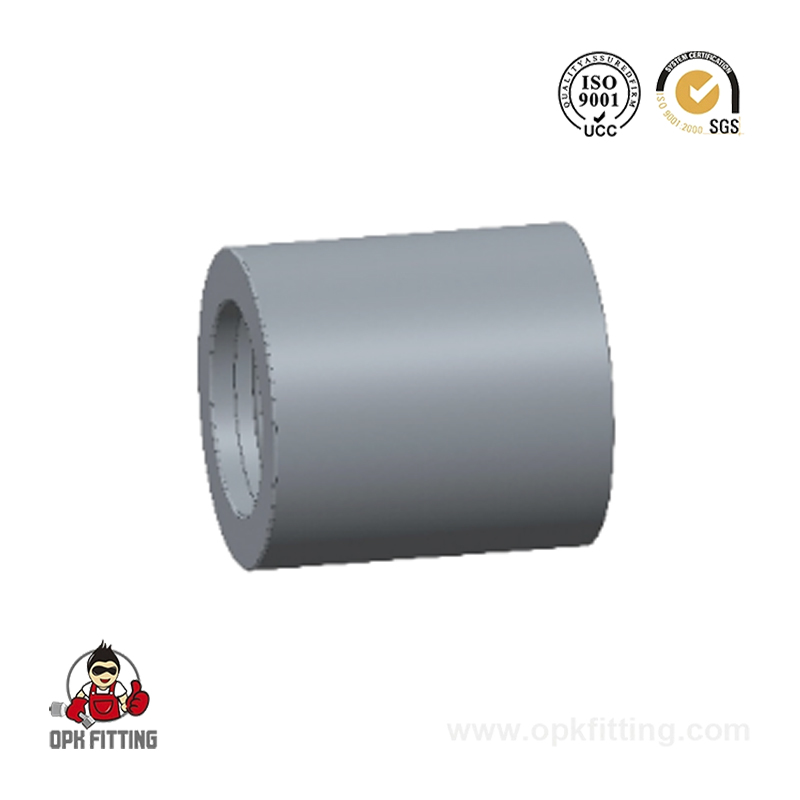
O virolă nu este un manșon generic. Diametrul interior, lungimea manșonului și diametrul de sertizare sunt stabilite de construcția furtunului pentru care a fost proiectat. Un manșon construit pentru un furtun împletit cu două fire, cum ar fi SAE 100R2AT / EN 853 2SN, nu se va strânge corect pe un furtun 4SH cu patru spirale, chiar și atunci când ambele furtunuri au un orificiu de 1/2 inch. De aceea lista cataloage férule dimensionate conform fiecărui standard de furtun mai degrabă decât numai prin alezaj și de ce manșonul și insertul ar trebui comandate ca o pereche.
Un ansamblu etanș la presiune are patru elemente care lucrează împreună:
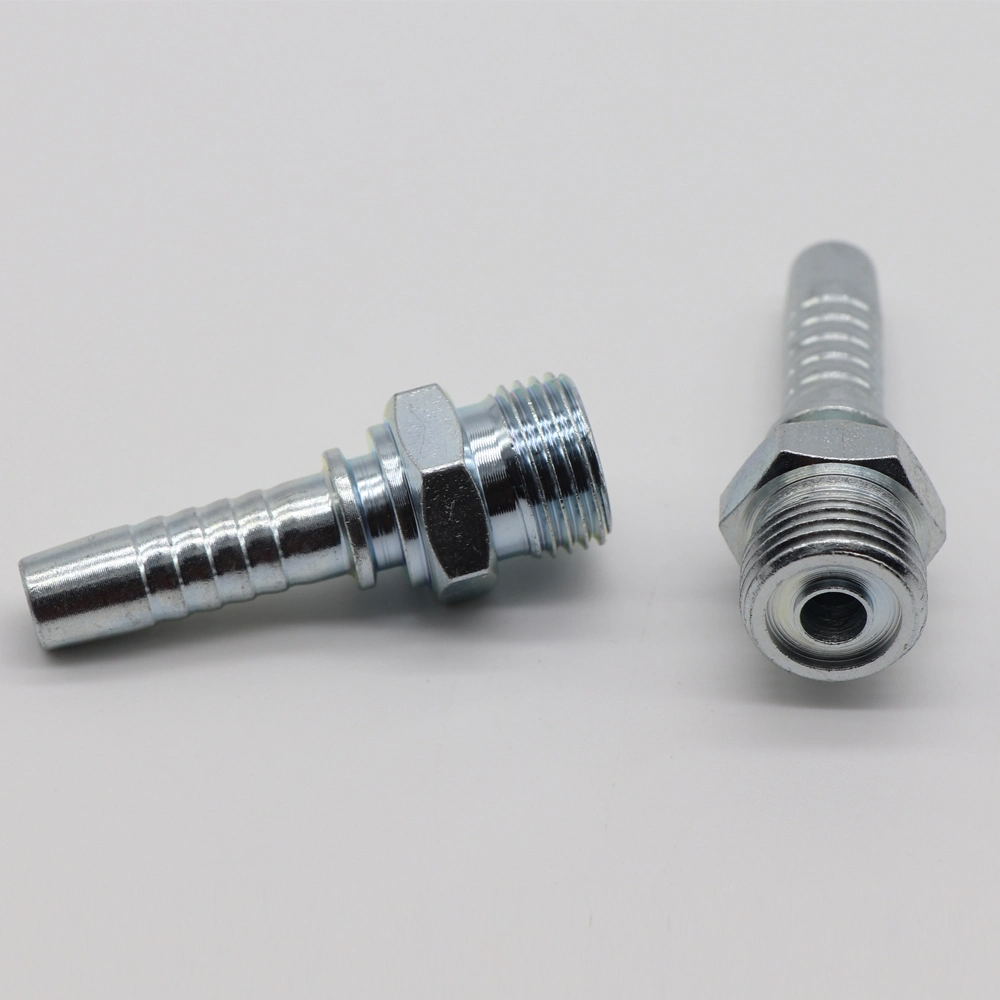
Inserția, a cărei tijă este potrivită cu orificiul furtunului și armătură.
Ferula, a cărei sertizare comprimă armătura pe acea tulpină.
Capătul de conectare, al cărui filet și scaun se potrivesc cu portul.
Portul în sine, a cărui suprafață de etanșare trebuie să fie curată și nedeteriorată.
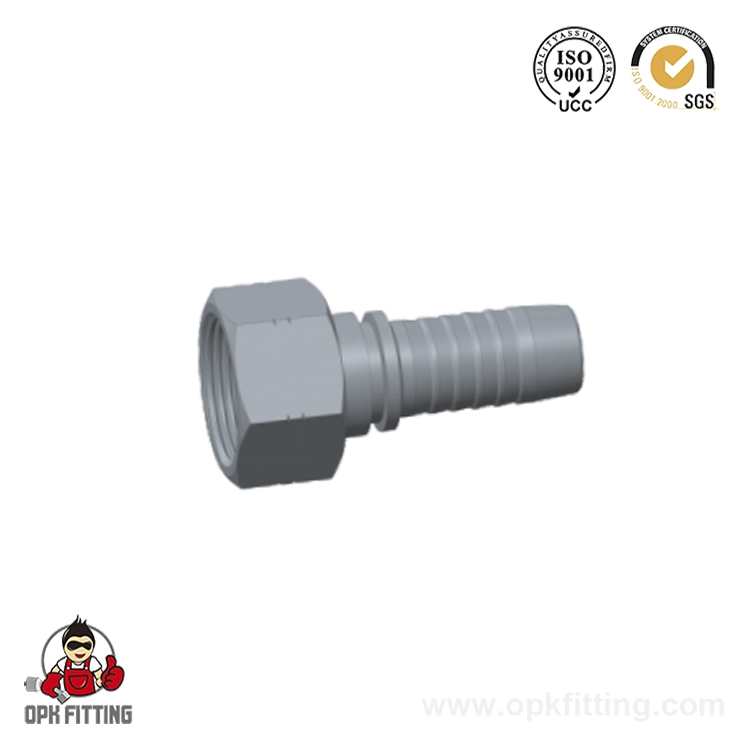
Vedere izometrică explodat: 1 furtun, 2 manșoane, 3 insert și capăt de conectare, 4 orificii boșaj sau flanșă.
Furtun, tăiat pătrat și asortat la seriile de inserție și manșon.
Ferulă, selectată după standardul de furtun și sertizată la diametrul publicat.
Inserție și capăt de conectare, cu filetul și locașul pe care se așteaptă portul.
Port, curat și fără bavuri, cu o față de etanșare care nu a fost acoperită de o armătură anterioară.
În timpul sertării, virola comprimă capacul, straturile de armare și tubul interior pe tija de inserție la un diametru specificat de producătorul de furtun. Pierdeți acel diametru cu câteva zecimi de milimetru și articulația fie plânge sub presiune, fie se taie în tub.
Straturi de armare Setează clasa de presiune
Presiunea de lucru a furtunului urmează armăturii, nu alezajului. Cele trei construcții cele mai comune în echipamentele industriale și mobile se află în benzi clar diferite.
De aici rezultă două reguli practice. În primul rând, alegeți un rating de asamblare peste cea mai mare presiune pe care o va vedea vreodată linia, inclusiv vârfurile; pe echipamentele mobile, supapa de siguranță și vârfurile de capăt de cursă ale cilindrului sunt adesea cazul real de proiectare, nu citirea constantă a ecartamentului. În al doilea rând, valoarea nominală a montajului trebuie să fie egală sau mai mare decât valoarea nominală a furtunului. Un furtun de 6.000 psi fixat cu șuruburi pe un tampon de flanșă de 3.000 psi este o linie de 3.000 psi.
Designul sigiliului este un compromis, nu un clasament
Cumpărătorii întreabă adesea care tip de sigiliu este cel mai bun. Întrebarea utilă este ce mod de eroare poate absorbi aplicația. Comparația de mai jos este o vedere de inginerie calitativă a două familii care sunt adesea luate în considerare pentru aceeași mașină; nu înlocuiește valorile nominale de presiune publicate în SAE J514 și SAE J1453.
Compensații inginerești relative pe o scară de la 1 la 5; comparație calitativă, nu o evaluare a presiunii.
Un flare JIC este simplu, nu are elastomer pentru a îmbătrâni și este rapid de reasamblat pe teren, motiv pentru care domină echipamentele mobile în America de Nord. ORFS adaugă un inel O într-o față plată, oferind o etanșare mai bună pe liniile de înaltă presiune și mai multă toleranță la vibrații, dar necesită un inel O proaspăt, dimensionat corect de fiecare dată când îmbinarea este deschisă, iar fața plată trebuie să fie lipsită de spărturi. Nici designul nu iartă un cuplu greșit.
Majoritatea livrărilor greșite sunt cauzate de o interogare incompletă, nu de o eroare a furnizorului. O comandă de achiziție care conține următoarele șase articole poate fi cotată și produsă fără o singură întrebare ulterioară.
Port: formă de filet, tip de etanșare și o fotografie sau o măsurătoare șubler a scaunului.
Partea furtunului: standard și construcție (de exemplu 1SN, 2SN, 4SP, 4SH, R12, R13), alezaj, tip de capac și lungime de tăiere.
Configurație de capăt: drept, 45 de grade sau 90 de grade, plus orientarea fiecărui capăt față de celălalt.
Condiții de lucru: presiunea de lucru, inclusiv vârfurile, intervalul de temperatură și fluidul transportat.
Material și finisaj pentru corpul de montaj, în special în aer liber sau în zonele de spălare.
Detalii flanșă acolo unde este cazul: mărime și clasa de presiune, deoarece fitinguri cu flanșă pentru plăcuțele de 3000 psi și plăcuțele de 6000 psi sunt părți diferite.
Comandarea virolei, inserției și furtunului dintr-o singură sursă în același timp elimină cea mai scumpă variabilă din întregul lanț: un ansamblu potrivit care nu a fost niciodată verificat pe hârtie.
Instalare și practică pe teren
Chiar și un set corect de piese poate fi instalat într-o scurgere. Următoarele verificări acoperă majoritatea defecțiunilor premature ale îmbinărilor și o privire mai detaliată asupra etapei de sertizare este disponibilă în această notă despre cum să vă asigurați că instalarea virolei nu eșuează sub presiune.
Tăiați furtunul pătrat cu o lamă cu dinți fine și nu lăsați niciodată praf abraziv să intre în orificiu.
Îndepărtați capacul la lungimea specificată pentru acea serie de virole și furtun, nici mai mult, nici mai puțin.
Introduceți furtunul complet; un furtun care se oprește la câțiva milimetri scurt pierde zona de contact cu sertizare.
Sertează cu unelte calibrate și ține furtunul drept, mai degrabă decât răsucit în interiorul matrițelor.
Strângeți la cuplul publicat pentru acea dimensiune a filetului, în mod ideal cu o cheie dinamometrică și verificați din nou după primul ciclu de încălzire.
Înlocuiți inelele O și garniturile lipite ori de câte ori este deschisă o îmbinare; elastomerii reutilizați sunt o cauză comună a plânsului.
Întrebări frecvente
Î1. Care este diferența dintre un con de 74 de grade și un con de 60 de grade?
„Conul de 74 de grade” este unghiul inclus al evazătorului de 37 de grade definit în SAE J514. Un scaun conic de 60 de grade, utilizat în sistemele BSP și JIS, așează la un unghi inclus de 60 de grade. Firele diferă și ele, UNF împotriva Whitworth sau G, așa că cele două nu pot fi schimbate chiar dacă pornesc manual.
Q2. Poate fi folosit un racord de furtun JIC într-un port BSPP?
Nu. JIC folosește filet UNF cu o evază de 37 de grade; BSPP folosește un filet Whitworth paralel cu un scaun de 60 de grade sau un inel O. Forțarea lor împreună deteriorează firele și garantează o scurgere la presiunea de lucru.
Q3. Cum aleg virola potrivită pentru un furtun hidraulic?
Potriviți virola cu standardul și construcția furtunului, nu doar cu alezajul. Furtunurile 1SN, 2SN, 4SP, 4SH, R12 și R13 au fiecare nevoie de propriul manșon, iar furtunurile multi-spirale de presiune mai mare necesită de obicei o manșon de blocare. Sertează la tabelul de diametre publicat pentru acea serie de furtunuri.
Î4. Ce valoare nominală de presiune ar trebui să aibă fitingurile sistemului hidraulic?
Fitingul trebuie să fie evaluat la sau peste presiunea de lucru a furtunului, iar ansamblul trebuie să aibă o marjă de spargere de aproximativ patru până la unu, conform standardelor SAE și EN pentru furtun. Verificați întotdeauna și valoarea nominală a portului, deoarece un tampon de flanșă de 3.000 psi nu trebuie să aibă un fiting de 6.000 psi.
Î5. De ce se scurg fitingurile hidraulice imediat după instalare?
Cauzele obișnuite sunt cuplul excesiv sau insuficient, un inel O deteriorat sau reutilizat, un unghi nepotrivit al conului și un furtun răsucit în timpul sertării. Bavurile la capătul unui tub și lipsa de etanșare pe filetele NPT sunt, de asemenea, frecvente și niciunul dintre ele nu este vindecat prin strângere mai puternică.
Î6. Poate un furnizor să acopere fitingurile SAE, DIN și JIS?
Da, cu condiția ca fabrica să își organizeze catalogul în funcție de familie standard și nu numai după dimensiune. OPK FITTING produce familii americane, britanice, metrice, JIS și de flanșe alături de manșoane și adaptoare, ceea ce permite o singură comandă pentru o mașină construită din componente standard mixte.
Fitingurile sistemului hidraulic sunt o decizie a sistemului. Identificați corect portul, precizați standardul și construcția furtunului, mențineți virola potrivită cu inserția și mențineți valoarea nominală a ansamblului peste presiunea reală a sistemului. Fă acele patru lucruri și articulația plângătoare de la sfârșitul schimbului încetează să mai fie un eveniment obișnuit.